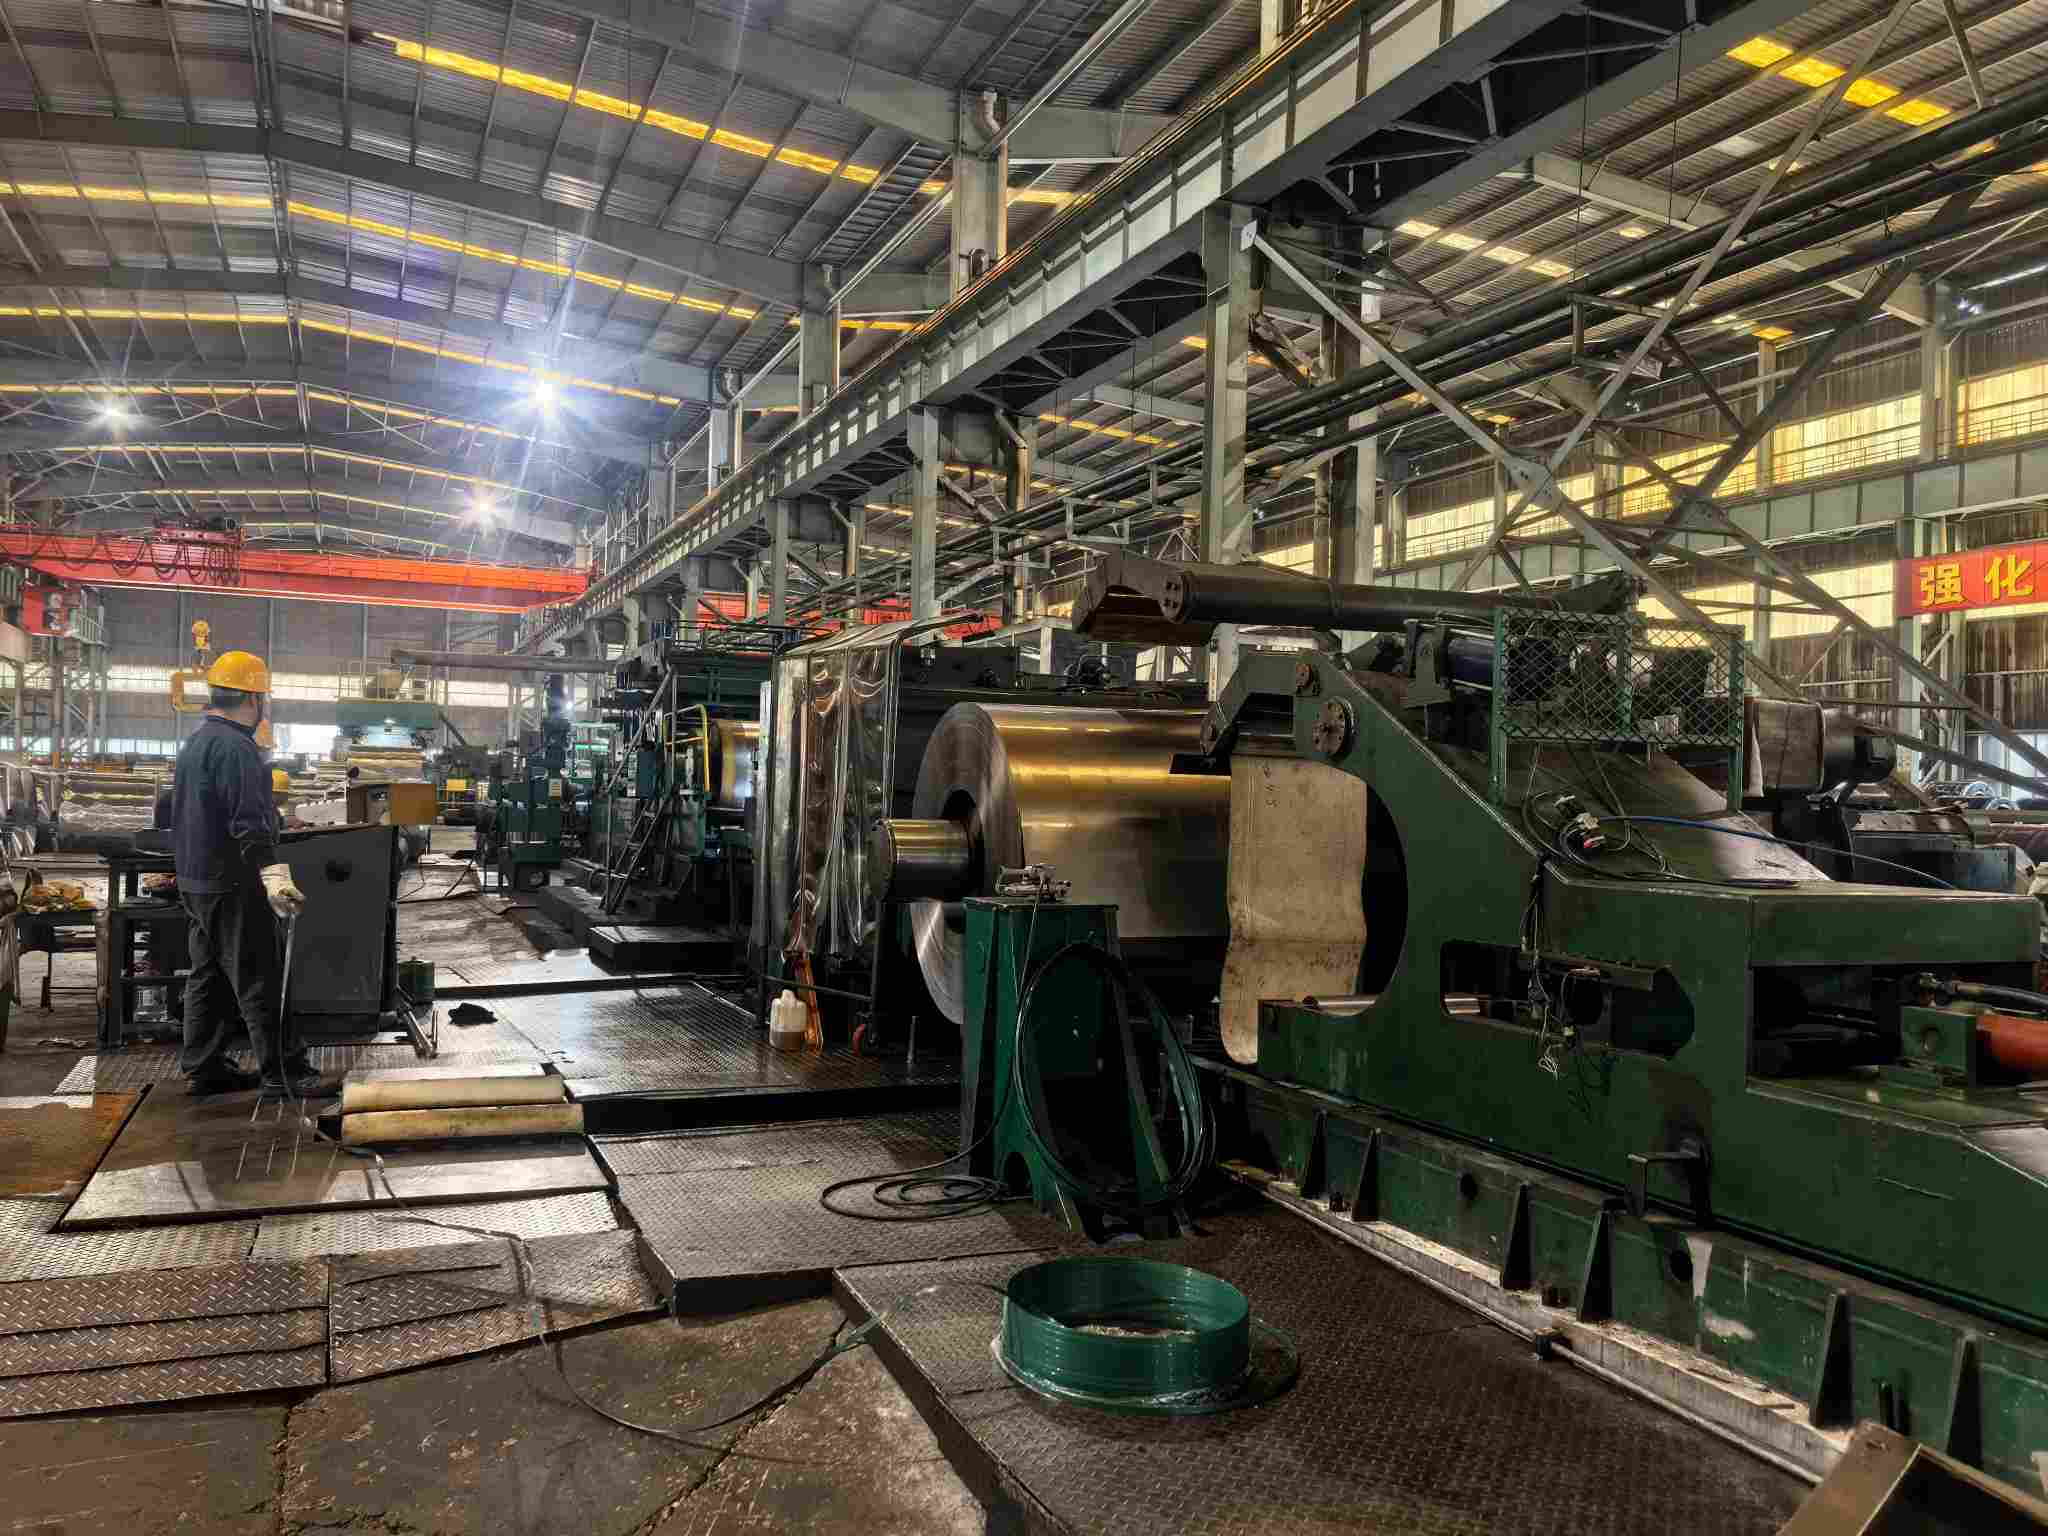
NatureSteel कोल्ड-रोल्ड कोइलघरेलु उपकरण, मोटर वाहन र हार्डवेयर मुद्रांकन उद्योगहरूमा व्यापक रूपमा प्रयोग गरिन्छ। तातो-रोल्ड कुण्डलीहरूबाट मुख्य भिन्नता पानाको सतहमा हुन्छ: तातो-रोल्ड स्ट्रिपहरूमा स्केल, नराम्रो सतहहरू र ठूला आयामी सहिष्णुताहरू हुन्छन्; चिसो-रोल्ड स्ट्रिपहरू कोठाको तापक्रममा बहु-पास रोलिङबाट गुजर्छन्, सफा, चिल्लो सतहहरू र सटीक आयामहरू प्रदान गर्दै।
सतह दोषहरू चिसो-रोल्ड कुण्डलहरूको लागि महत्वपूर्ण खतराहरू गठन गर्दछ। रोल मार्कहरू, खरोंचहरू, पहेंलो दागहरू, कुण्डल अवरुद्ध र अन्य दोषहरूले हल्का केसहरूमा स्ट्याम्पिङ पार्ट अस्वीकार र पेन्ट क्रेटरहरू, वा गम्भीर अवस्थामा पूर्ण-ब्याच अस्वीकार गर्न सक्छ। केही दोषहरू वितरणमा अव्यक्त रहन्छन् र मुद्रांकन गर्दा मात्र देखा पर्दछ, सजिलैसँग दायित्व विवादहरू ट्रिगर गर्दछ।
यो कागजातले प्रयोगकर्ताहरूलाई त्रुटिहरू पहिचान गर्न, सम्बन्धित उत्पादन प्रक्रियाहरू ट्रेस गर्न, मापदण्डहरू विरुद्ध गुणस्तरको न्याय गर्न, र उत्पादन लाइनहरूबाट समुद्री-भाडा प्याकेजिङसम्म निवारक नियन्त्रणहरू लागू गर्न मद्दत गर्दछ। यसले खरिद कर्मचारी, गुणस्तर निरीक्षक र सान्दर्भिक इन्जिनियरहरूको लागि सन्दर्भको रूपमा कार्य गर्दछ।
सतहको गुणस्तर केवल एक सौन्दर्य चिन्ता मात्र होइन; यसको प्रभावले सम्पूर्ण उत्पादन श्रृङ्खलामा फैलिन्छ।
पहिलो चरण: मुद्रांकन। स्लिभरहरू (सतहमा पर्दाफास गरिएका आन्तरिक समावेशहरू) स्ट्याम्पिङ क्र्याकिंगको लागि प्रारम्भिक बिन्दुको रूपमा कार्य गर्दछ। एज माइक्रो-क्र्याकहरू गहिरो रेखाचित्रको समयमा फ्र्याक्चरमा फैलिन्छन्। कमजोर समतलताका साथ लहरा पानाहरूले भित्रको अस्थिर स्थितिको कारण मर्दछ र सहिष्णुताको भाग आयामहरू बाहिर निम्त्याउँछ।
दोस्रो चरण: कोटिंग र इलेक्ट्रोप्लेटिंग। अवशिष्ट तेलले पेन्ट क्रेटर र इलेक्ट्रोफोरेसिस पिनहोलहरू निम्त्याउँछ। रोल मार्क्स र स्क्र्याचहरू इलेक्ट्रोप्लेटिंग पछि दृश्यात्मक मोटलिंगमा बढाइन्छ। अक्साइड टिन्ट (पहेँलो दाग) ले इनेमिलिङ र रङ कोटिंगको लागि सीधै आसंजनलाई कम गर्छ।
तेस्रो चरण: बिक्री पछि। गृह उपकरण प्यानल र मोटर वाहन भित्री प्यानलहरू जस्तै उपस्थिति-महत्वपूर्ण घटकहरूको लागि, सतह दोषहरू सीधै समाप्त-उत्पादन उपस्थिति गुनासोहरूको परिणाम हो। यस चरणमा, घाटाहरू पानाहरूको एकल ब्याचभन्दा बाहिर समाप्त-उत्पादन लागतहरू र डेलिभरी कार्यक्रमहरूमा विस्तार हुन्छन्।
तसर्थ उद्योगमा एक सहमति कायम छ: स्टिल ग्रेड र मोटाईले चिसो-रोल्ड कुण्डलहरूको लागि कम प्रदर्शन सीमा सेट गर्दछ, जबकि सतह गुणस्तरले समाप्त उत्पादनहरूको लागि माथिल्लो सीमा सेट गर्दछ। अर्डर प्लेसमेन्टको समयमा सतही ग्रेडहरू स्पष्ट रूपमा निर्दिष्ट गर्नु वास्तविक विवादहरू भन्दा धेरै लागत-प्रभावी छ।
दोषहरू उत्पादन चरणमा समूहबद्ध हुन्छन् जसमा तिनीहरू उत्पन्न हुन्छन्: रोलिङ प्रक्रियामा प्रस्तुत गरिएका दोषहरू, एनेलिङ र पिकलिंग प्रक्रियाहरूमा प्रस्तुत गरिएका दोषहरू, र भण्डारण र यातायातको समयमा परिचय गरिएका दोषहरू। यस वर्गीकरणले दोष अवलोकनमा जिम्मेवार प्रक्रियाहरूमा प्रत्यक्ष ट्रेस-ब्याक सक्षम गर्दछ।
प्रत्येक दोषलाई एकीकृत ढाँचामा वर्णन गरिएको छ: उपस्थिति विशेषताहरू → कारणहरू → डाउनस्ट्रीम प्रभावहरू → सन्दर्भ स्वीकृति मापदण्ड।
#### पट्टीको साथ मोटाई विचलन
#### पहेंलो दाग / अक्साइड टिन्ट
| दोष | जिम्मेवार प्रक्रिया | विशिष्ट कारणहरू | FB ग्रेड को लागी अनुमति छ | FC/FD ग्रेडको लागि अनुमति छ |
|---|---|---|---|---|
| किनारा क्र्याकिंग | रोलिङ / आगमन सामग्री | अत्यधिक किनारा तनाव | अनुमति छैन | अनुमति छैन |
| लहरीपन | रोलिङ | अनुचित रोल क्राउन / तनाव | यदि सहिष्णुता बाहिर छ भने अनुमति छैन | यदि सहिष्णुता बाहिर छ भने अनुमति छैन |
| रोल मार्क्स | रोलिङ | रोल-सतह क्षति / विदेशी पदार्थ | माइनर अनुमति छ | अनुमति छैन |
| खरोंचहरू | रोलिङ / स्लिटिंग | रोलर मार्गहरूमा विदेशी कुरा | माइनर अनुमति छ | अनुमति छैन |
| पट्टी संग मोटाई विचलन | रोलिङ | AGC नियन्त्रण विचलन | यदि सहिष्णुता बाहिर छ भने अनुमति छैन | यदि सहिष्णुता बाहिर छ भने अनुमति छैन |
| स्लिभर्स | इस्पात निर्माण / निरन्तर कास्टिङ | समावेशहरू | अनुमति छैन | अनुमति छैन |
| पहेंलो दाग | एनिलिङ | अवशिष्ट तेल / खराब वातावरण | माइनर अनुमति छ | अनुमति छैन |
| कुण्डल अवरुद्ध | एनिलिङ | अनुचित तापमान / तनाव | अनुमति छैन | अनुमति छैन |
| ओभरपिक्लिंग पिटहरू | अचार | नियन्त्रण बाहिर अचार | माइनर अनुमति छ | अनुमति छैन |
| Lüders लाइनहरू | भौतिक सम्पत्ति | उपज पठार / वृद्धावस्था | कुनै दोष होइन, भण्डारण अवधि अवरोधहरूको अधीनमा | एक दोष होइन, छोटो स्वीकार्य भण्डारण अवधि संग |
| तेल अवशेष | डिग्रेजिङ / छाला-पास | अपर्याप्त degreasing | अनुमति छैन | अनुमति छैन |
| पानी-दाग रस्ट | भण्डारण र यातायात | नमी / क्षतिग्रस्त प्याकेजिङ्ग | अनुमति छैन (म्याद समाप्त भएको एन्टि-रस्ट वैधताका लागि अपवादहरू) |
अनुमति छैन |
साइड-लाइट भिजुअल निरीक्षण। सबैभन्दा महत्त्वपूर्ण सतह-जाँच प्रविधि। 45 डिग्री भित्र कम कोण साइड-लाइट अन्तर्गत मिटर पानाहरू मिटर अनरोल गर्नुहोस्। लहरापन, रोल चिन्हहरू र बेहोस खरोंचहरू साइड-लाइट अन्तर्गत प्रमुख हुन्छन्, जबकि धेरै दोषहरू प्रत्यक्ष अगाडिको प्रकाशमा अदृश्य रहन्छन् - पार्टीहरू प्राप्त गर्ने एक सामान्य अन्धा ठाउँ। ५०-मिलिमिटरको किनारा क्षेत्रलाई प्राथमिकता दिनुहोस्, जहाँ किनारा फुट्ने र फोहोर बारम्बार हुन्छ।
स्पर्श मूल्याङ्कन। सतहको बनावटमा औंलाहरू स्लाइड गर्नुहोस्: रोल मार्कहरूले आवधिक तान्नुहोस्; खरोंचले निरन्तर तान्नुहोस्। स्लिभरहरूले सामान्य खरोंचको नजिकै स्पर्शिक विशेषताहरू प्रदर्शन गर्दछ; पहिचानको लागि स्थान संयोजन गर्न आवश्यक छ (अधिकतर कुण्डल हेड्स / टेलहरूमा) र त्यसपछिको स्ट्याम्पिङ प्रदर्शन।
साधन मापन। पोर्टेबल मोटाई गेजहरू प्रयोग गर्नुहोस् मोटाई-भिन्नता जाँचहरूको लागि कुंडल हेड, मध्य-कुंडल र कुण्डल पुच्छरमा मोटाई नमूना गर्न। वारपेज मापनको लागि स्ट्रेटडिज प्लस फीलर गेजहरू प्रयोग गर्नुहोस्। जहाँ उपलब्ध छ, Ra ruughness मानहरू मापन गर्नुहोस् रफनेस परीक्षकहरू मार्फत (खरोपनले सतह ग्रेडहरूको लागि कोर सूचक बनाउँछ, मापदण्डहरूमा निर्दिष्ट परीक्षण प्रक्रियाहरू सहित)। मोटाई-गेज नमूना बिन्दुहरूले केवल केन्द्रीय क्षेत्रको सट्टा पूर्ण पट्टी चौडाइ कभर गर्नुपर्छ।
प्याकेजिङ र मार्क निरीक्षण। पहिले कन्टेनर खोल्दा (कुंडल नम्बर, स्टिल ग्रेड, आयाम, सतह ग्रेड, वजन, उत्पादन मिति) मा एन्टि-रस्ट प्याकेजिङ अखण्डता र ढुवानी चिन्हहरूको स्पष्टता जाँच गर्नुहोस्। कुनै पनि प्याकेजिङ क्षतिको लागि यातायात-प्रेरित सतह दोषहरू शंका गर्नुहोस्।
1. प्याकेजिङ निरीक्षण गर्नुहोस्: एन्टि-रस्ट पेपर/फिल्महरू, एज प्रोटेक्टरहरू, बाइन्डिङ स्ट्र्यापहरू र स्टिल म्यानिङको पूर्णता जाँच गर्नुहोस्; पानी-एक्सपोजर ट्रेसहरू खोज्नुहोस्।
2. चिन्हहरू प्रमाणित गर्नुहोस्: कुण्डल नम्बर, स्टिल ग्रेड, आयाम, सतह ग्रेड र उत्पादन मिति मिलान खरिद आदेशहरू र मिल टेस्ट प्रमाणपत्रहरू (MTC) पुष्टि गर्नुहोस्।
3. पूर्ण-कभरेज साइड-लाइट निरीक्षण: 50-मिमी किनारा क्षेत्रहरूमा फोकस गर्दै, 45-डिग्री साइड-लाइट अन्तर्गत पाना सतहहरू मिटर मिटर जाँच गर्नुहोस्।
4. अनियमित स्पर्श नमूना: रोल चिन्हहरू, खरोंच र स्लिभरहरू छुट्याउन तीन अनियमित स्थानहरूमा औंलाहरू तान्नुहोस्।
5. मोटाई स्पट-जाँच: कुंडल हेड, मध्य-कुंडल र कुंडल टेलमा मापन लिनुहोस् र पट्टी लम्बाइको साथ मोटाई भिन्नता रेकर्ड गर्नुहोस्।
6. वारपेज मापन: एक मिटर पाना खण्डमा फ्री-स्टेट वारपेज मापन गर्नुहोस्।
7. कागजात र नमूना: स्केल सन्दर्भहरूको साथ फोटो दोषपूर्ण क्षेत्रहरू र दायित्व-मूल्याङ्कन प्रमाणको रूपमा 300-मिलिमिटर दोषपूर्ण नमूना खण्डहरू राख्नुहोस्।
8. ग्रेड क्रस-सन्दर्भ: अध्याय IV मा सतह-ग्रेड खण्डहरू विरुद्ध अवलोकनहरू तुलना गर्नुहोस् र निष्कर्ष निकाल्नुहोस्: स्वीकार / सशर्त स्वीकृति / अस्वीकार।
अघिल्लो खण्डहरूले घटना पछिको ह्यान्डलिङको लागि दोष पहिचानलाई कभर गर्दछ। यस अध्यायले कारखाना-साइड रोकथाम नियन्त्रणहरू वर्णन गर्दछ। सतह दोषहरू अनिवार्य रूपमा प्रक्रिया-जड समस्याहरू हुन्। दोष पहिचान डाउनस्ट्रीम प्रयोगकर्ताहरूमा पर्दछ, जबकि दोष रोकथाम उत्पादन लाइनहरूसँग सम्बन्धित छ।
पिकलिंग खण्ड: पाँच-चरण पिकलिंग प्लस इलेक्ट्रोलाइटिक डिग्रेजिङ। सफा चिसो-रोल्ड सतहहरूको लागि पूर्ण स्केल हटाउने पूर्व शर्त हो। अत्यधिक अचारले खाडलहरू उत्पन्न गर्छ; मापनमा थिचिएको अचार पातहरू। इलेक्ट्रोलाइटिक डिग्रेजिङले पहेँलो दाग र पेन्ट क्रेटरहरूसँग प्रत्यक्ष रूपमा जोडिएको अवशिष्ट-तेल जोखिमहरूलाई कम गर्छ।
रोलिङ खण्ड: डिजिटल नियन्त्रण प्रणालीको साथ छ-उच्च रिभर्सिङ मिल। बन्द-लूप प्लेट-आकार नियन्त्रण र सटीक पास-रिडक्सन आवंटन तरंगता, किनारा क्र्याकिंग र अनुदैर्ध्य मोटाई विचलनको लागि कोर नियन्त्रणहरू। Siemens र ABB संख्यात्मक-नियन्त्रण प्रणालीहरूले EN10131 अन्तर्गत विशेष परिशुद्धता वर्ग पूरा गर्दै ±0.03mm सम्म मोटाई सहनशीलता प्रदान गर्दछ। न्यूनतम रोलिङ मोटाई 0.15mm पुग्छ। रोल सतहहरू पानाहरूमा छाप ट्रान्सफर गर्नु अघि रोल-सतह क्षति र विदेशी पदार्थहरू पत्ता लगाउन निर्धारित निरीक्षणहरूबाट गुज्रिन्छ। रोल मार्कहरू रोल निरीक्षण दिनचर्या मार्फत सजिलै मेटाइएका दोषहरू हुन्।
एनिलिङ खण्ड: उज्यालो हाइड्रोजन एनिलिङ। हाइड्रोजन युक्त सुरक्षात्मक वायुमण्डलले सतहको अक्सिडेशन र पहेंलो विकृतिलाई रोक्छ, स्रोतमा अक्साइड टिन्ट हटाउँछ। कुण्डल अवरुद्ध हुनबाट जोगिनको लागि एनिलिङ तापमान र कोइलिङ तनाव कुण्डल वजन र प्लेट आकार अनुसार विभाजित छन्।
छाला-पास खण्ड: ०.५% देखि १.५% सम्मको नियन्त्रित लम्बाइ। यस दायरा भित्र छाला-पास रोलिङले उपज पठारहरू हटाउँछ र प्लेटको आकार सुधार गर्छ। अपर्याप्त छाला-पास लम्बाइ Lüders रेखाहरूलाई दबाउन असफल हुन्छ; अत्याधिक लम्बाइले प्लेटको आकार घटाउँछ र सतहको नरमपन घटाउँछ। यी प्यारामिटरहरूलाई सन्तुलनमा राख्ने मुख्य छाला-पास-प्रक्रिया आवश्यकता हो।
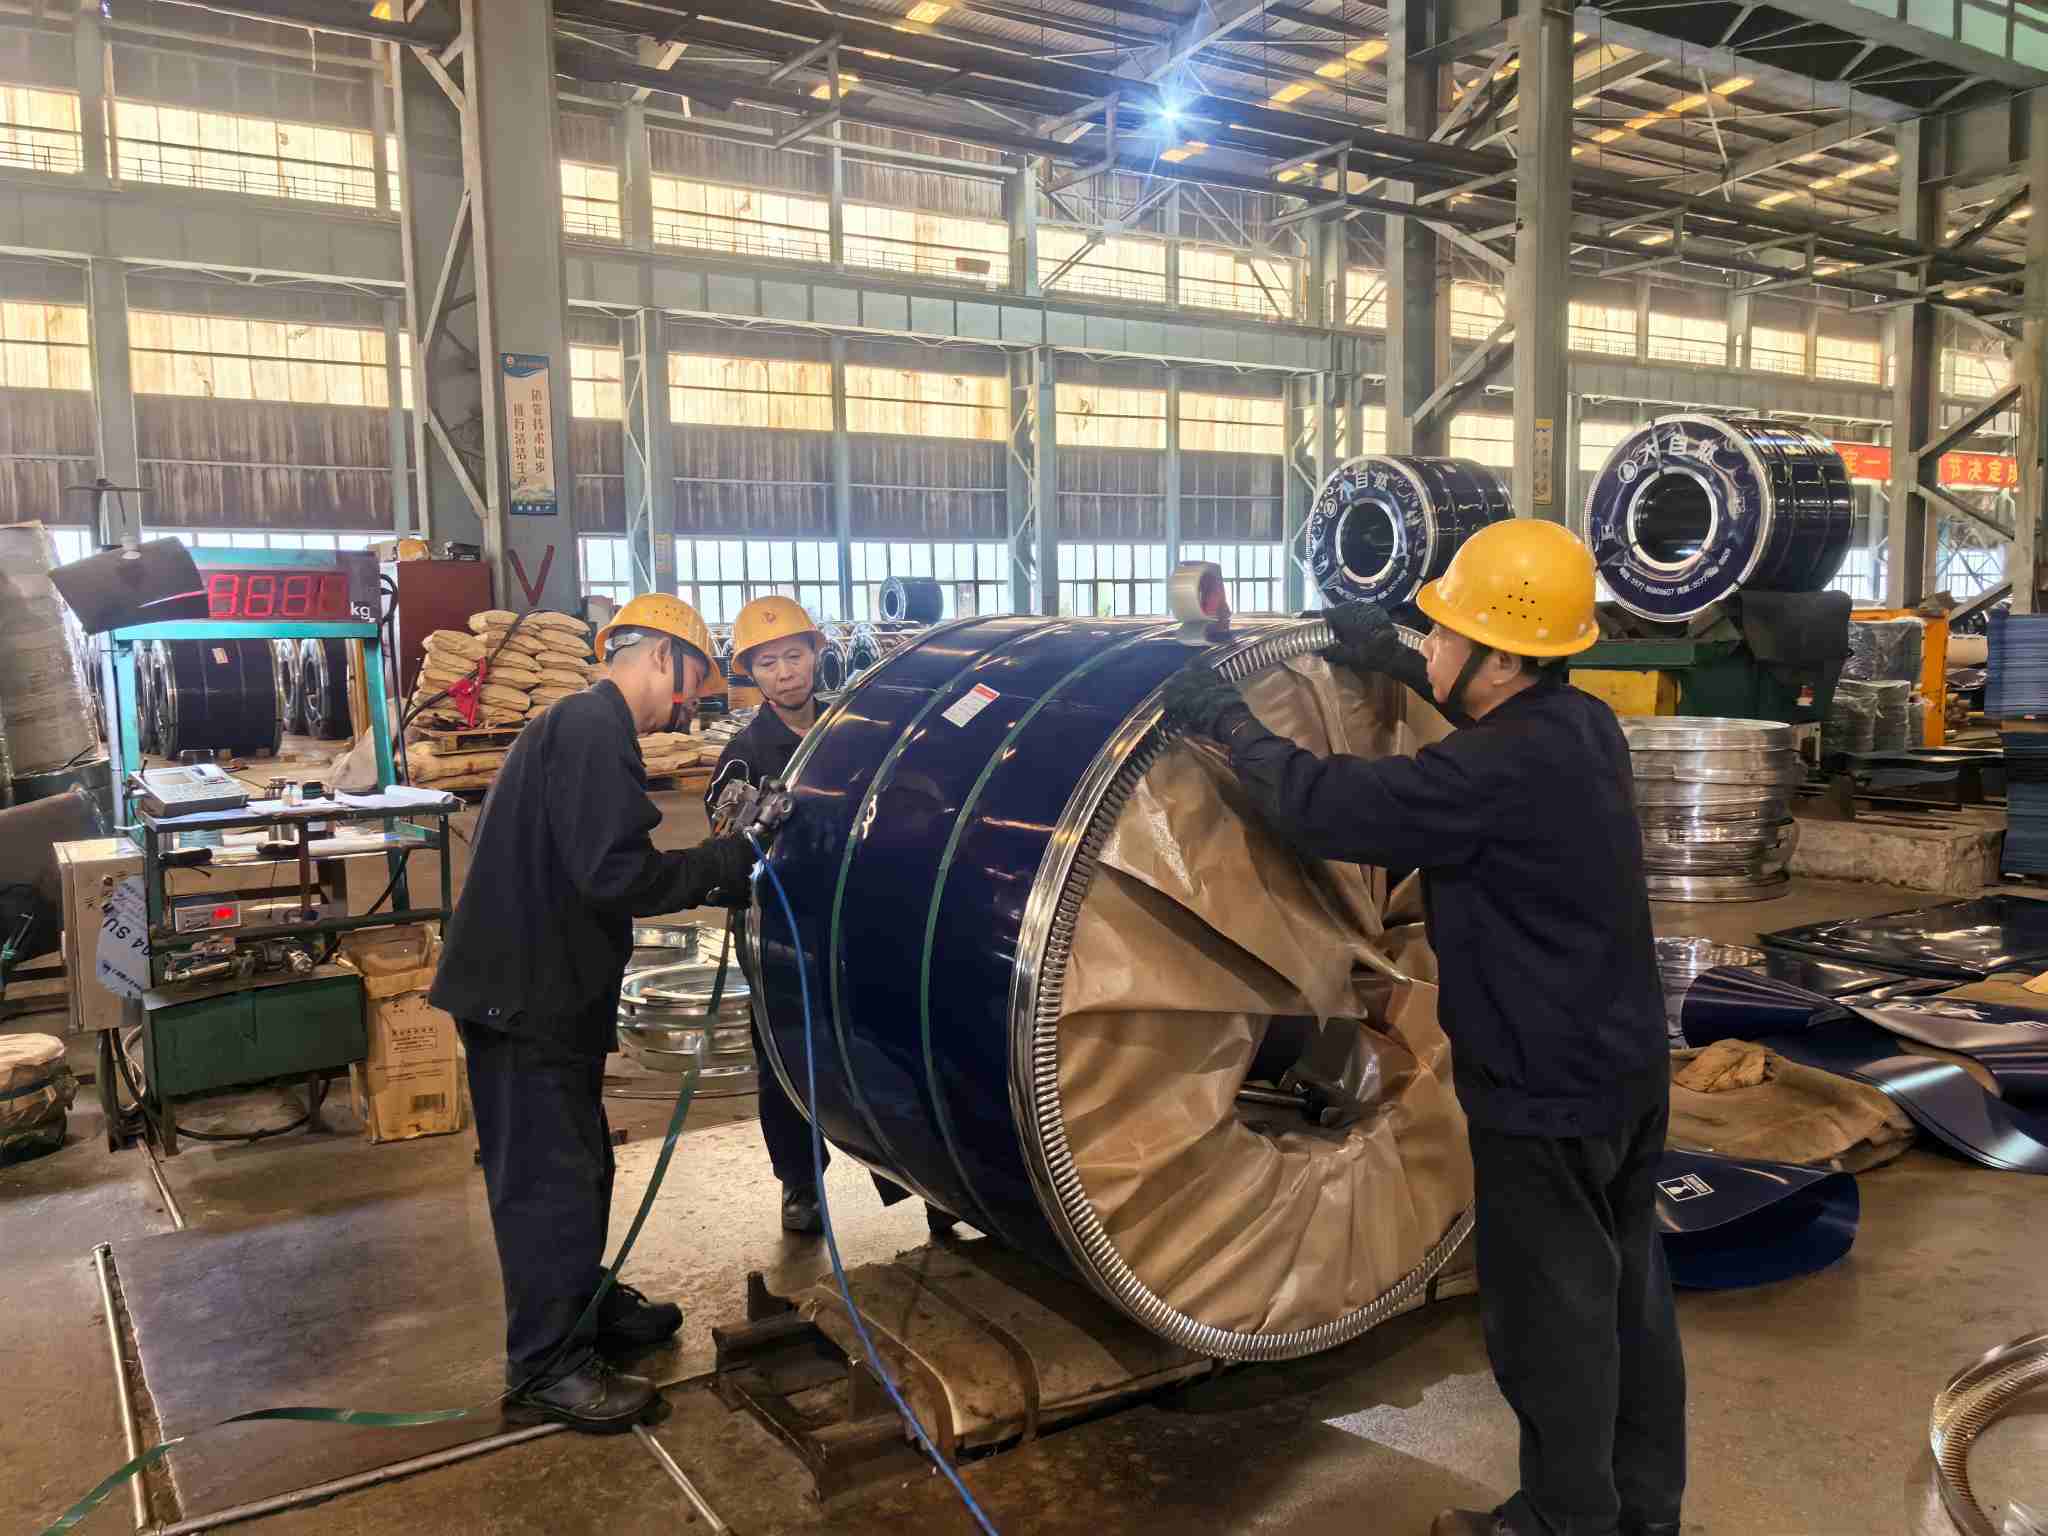
फिनिसिङ र प्याकेजिङ खण्ड: बुर-फ्री स्लिटिङ् र समुद्री-फ्राइट-उन्मुख प्याकेजिङ। काट्ने किनारा स्क्र्याचिंग रोक्नको लागि स्लिटिंग अपरेशनहरूले बुरको उचाइ नियन्त्रण गर्दछ। समाप्त कुण्डलहरू VCI वाष्पशील क्षरण-निरोधक फिल्महरूसँग बेरिएका छन्, किनारा संरक्षकहरू लगाइएका छन्, उच्च-लवणता, उच्च आर्द्रता समुद्री ट्रान्जिटको लागि स्टिल स्ट्र्याप र नमी-प्रूफ उपचार गरिएको छ। पानीको दाग रस्टमा धेरैजसो पोर्ट-आगमन विवादहरू बलियो प्याकेजिङद्वारा बेवास्ता गर्न सकिन्छ।
निरीक्षण खण्ड: तीन-स्तरीय निरीक्षण गेटहरू। आगमन हट-रोल्ड-कुंडल निरीक्षण; पिकलिंग, एनिलिङ र छाला-पास रोलिङ पछि प्रक्रियामा निरीक्षण; सतह नमूना र आयामी मापन संयोजन पूर्व ढुवानी निरीक्षण। नमूना खण्डहरू र परीक्षण रेकर्डहरू प्रत्येक ब्याचको लागि राखिन्छन्, र मिल टेस्ट सर्टिफिकेटहरू (MTC) डेलिभरीहरूसँगै हुन्छन्। कुनै पनि गुणस्तरको घटनालाई निश्चित प्रक्रियाहरू र उत्पादन समय विन्डोहरूमा पत्ता लगाउन सकिन्छ, दायित्व मूल्याङ्कनको लागि बलियो प्रमाण प्रदान गर्दछ।
छोटकरीमा: सतह दोषहरू "निरीक्षण मार्फत खुला" हुँदैनन्। तिनीहरू या त "निर्मित" वा "रोकिएका" हुन्। निरीक्षणले अन्तिम रिसोर्ट सुरक्षा जालको रूपमा काम गर्नुको सट्टा प्रक्रिया प्रदर्शनलाई प्रमाणित गर्दछ।
चिसो-रोल्ड-कुंडल सतह-दोष पहिचान प्रक्रिया ज्ञान, मापदण्ड र क्षेत्र अनुभव को संयोजन मा निर्भर गर्दछ। यो कागजातले निरीक्षणको क्रममा सन्दर्भको लागि धेरै दोष प्रकारहरू, स्वीकृति चेकलिस्टहरू र दायित्व-मूल्याङ्कन फ्रेमवर्कहरू कम्पाइल गर्दछ। NatureSteel सँग व्यापक चिसो-रोलिङ विशेषज्ञता छ र पूर्ण-प्रक्रिया सतह-गुणवत्ता नियन्त्रणहरू लागू गर्दछ। VCI एन्टि-रस्ट प्याकेजिङ्गले समुद्री ढुवानी भरि कुण्डल अवस्थाहरू स्थिर गर्दछ। स्टिल-ग्रेड विशिष्टताहरू (जस्तै DC01, SPCC), सतह-ग्रेड परामर्श वा उद्धरण अनुरोधहरूका लागि, कृपया स्वतन्त्र महसुस गर्नुहोस्।हामीलाई सम्पर्क गर्नुहोस्.
ठेगाना:नम्बर 696, बिनहाई 12 औं रोड बिनहाई औद्योगिक पार्क, वानझाउ आर्थिक र प्राविधिक विकास क्षेत्र वेंझाउ, झेजियांग प्रान्त, P.R.चीन
प्रतिलिपि अधिकार © 2026 Nature Steel Group Co., Ltd. सबै अधिकार सुरक्षित। Links| Sitemap| RSS| XML| गोपनीयता नीति